


Modern endüstriyel üretimde,püskürtme nozullarıfiziksel olarak küçük olabilir, ancak sıklıkla temizleme, kaplama, soğutma, kurutma veya baca gazı-kükürt giderme hatlarının nihai verimliliğini belirlerler. Binlerce farklı nozul modeliyle karşı karşıya olduğumuzda, spesifikasyon parametrelerini doğru bir şekilde okumak ve anlamak, bir püskürtme sisteminin amaçlanan performansına ulaşmasını garanti etmek için temel gerekliliktir.
Bu kılavuz, proje seçiminizi ve tedarik eşleştirmenizi tam olarak hızlandırmanıza yardımcı olmak için temel spesifikasyon sınıflandırmalarını, özel endüstriyel bileşenleri, model terminoloji mantığını ve endüstriyel püskürtme nozullarının kritik performans verilerini ayrıntılı olarak açıklamaktadır.
Endüstriyel Nozulların Beş Temel Spesifikasyonu (Püskürtme Modelleri ve Özel Bileşenler)
Birincil sınıflandırmaendüstriyel nozullarpüskürtme modeli geometrisine veya benzersiz mekanik tasarımlarına dayanmaktadır. Konfigürasyon, mekanik darbe kuvvetini ve uzaysal kapsama alanını belirler.
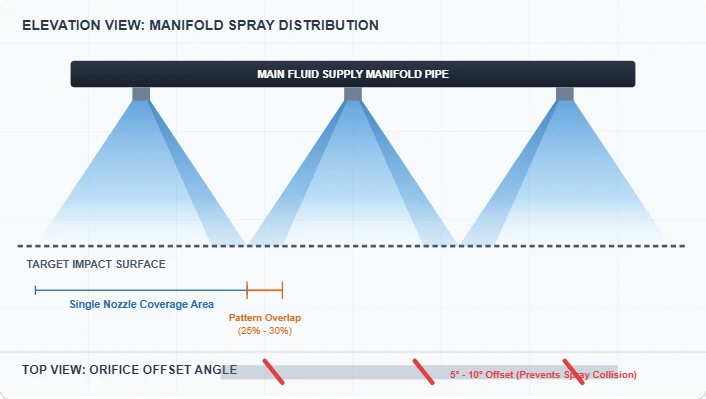
- Özellikler:İnce, doğrusal veya yelpaze{0}}şeklinde bir sprey tabakası üretir. Sıvı dağılımı genellikle kenarlarda incelir ve bu da onları, düzgün, sürekli bir tarama oluşturmak amacıyla üst üste binen kurulumlar için mükemmel kılar.
- Anahtar Uygulamalar:Yüksek-etkili yüzey temizleme (örneğin, otomotiv ön-işleme), konveyör yıkama ve çelik levha soğutma.
- Özellikler:Sıvıyı döndüren, benzersiz bir şekilde tasarlanmış dahili bir kanatçığa sahiptir ve bu da damlacıkların katı bir dairesel etki alanı boyunca eşit bir şekilde dağılmasını sağlar.
- Anahtar Uygulamalar:Baca Gazı Kükürt Giderme (FGD), kimyasal reaktör soğutma, yangın söndürme ve gaz temizleme.
- Özellikler:Sıvı girdap odasına teğetsel olarak girerek spreyi tam olarak dış halka sınırı boyunca odaklar. Merkezde damlacıklar bulunmaz, bu da son derece ince bir atomizasyon sağlar.
- Anahtar Uygulamalar:Hava nemlendirme, hassas gaz soğutma ve toz bastırma.
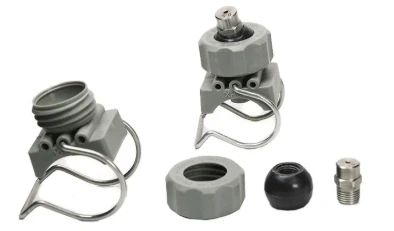
4. Ayarlanabilir Bilyalı Klipsli Kuşgözü Nozulları
- Özellikler:Yaylı metal veya plastik bir klips aracılığıyla boru başlığına sabitlenir. Temel özellik, dönebilen top-şekilli bir püskürtme ucudur (tipik olarak 40 derece ile 50 derece arasında bir ayar açısı aralığı sunar). Bu yapı, operatörlerin tüm boru ağını sökmeden-püskürtme yönüne hızlı bir şekilde ince ayar yapmalarına olanak tanır.
- Anahtar Uygulamalar:Otomotiv ve ev aletleri üretimi için -ön arıtma elektroforetik temizleme hatları ve fosfatlama püskürtme hatları.
5. Hava Bıçakları ve Hava Nozulları
- Özellikler:Basınçlı hava veya yüksek-basınçlı rejeneratif üfleyicilerle çalışacak şekilde özel olarak tasarlanmış yüksek-verimli kurutma ve üfleme- tertibatları. Hava bıçakları, havayı yüksek-etkili, yüksek-hızlı doğrusal bir "hava perdesine" dönüştürür. Özel hava nozulları çevredeki havayı yükselterek basınçlı hava tüketimini önemli ölçüde azaltır.
- Anahtar Uygulamalar:Doldurma sonrası içecek şişelerindeki su damlacıklarının üflenmesi,-baskılı devre kartlarının (PCB'ler) yıkama sonrası-yüksek hızda kurutulması ve yüzey tozunun süpürülmesi.
Kod Çözme Nozulu Adlandırma Mantığı
Küreselendüstriyel nozul üreticileri(Püskürtme Sistemleri Co., Lechler vb. gibi) oldukça yapılandırılmış, alfasayısal bir adlandırma kuralını takip eder. Bu parça numarası mantığını anlamak, bir nozulun tüm kritik tasarım değişkenlerini saniyeler içinde çıkarmanıza olanak tanır.
1. 1/4: Bağlantı Boyutu:Standart Kesirli İngiliz veya Amerikan Konusu
1/4 inç iplik boyutunu belirtir. Endüstriyel standartlar genellikle birkaç inçe kadar 1/8", 1/4", 3/8", 1/2", 3/4" kullanır. Erkek dişler, dişi için 'F' ile belirtilmediği sürece standarttır. Bir klips nozulu değerlendirilirse, bu konum bunun yerine eşleşen boru başlığının dış çapını tanımlar (örneğin, 1", 1,2" veya 1,5").
2. CC: Seri/Desen Kodu: Püskürtme Geometrisini Belirler
Üreticiye-özel seri tanımlayıcı. Örneğin, CC sıklıkla standart bir düz fan serisini, BB standart bir tam koni serisini ve LN bir ince atomizasyon serisini temsil eder.
3. 110: Püskürtme Açısı: Derece Cinsinden Açısal Kapsama
Nozulun nominal nominal basıncında 110 derecelik bir püskürtme açısı sağladığını belirtir. Yaygın endüstriyel açılar 15 derece, 45 derece, 65 derece, 80 derece, 90 derece ve 110 derecedir.
4. 04: Kapasite Kodu: Çekirdek Deliği Boyut Dizini
Akış hızı değerini temsil eder (genellikle 3 bar veya 40 psi'lik referans basınçta kalibre edilir). Daha yüksek sayılar, hacimsel akış hızını (L/dak veya GPM) orantılı olarak ölçeklendiren daha büyük bir delik çapını gösterir.
5. SS: Malzeme Kodu: Korozyon ve Aşınma Bütünlüğü Göstergesi
Endüstriyel ortamlar için yapısal sınırları belirler. SS veya 304SS/316SS Paslanmaz Çelik, BR Pirinç ve PP veya PVDF mühendislik plastikleri anlamına gelir.
Ustalaşmanız Gereken Beş Kritik Teknik Parametre
Mühendisler, püskürtme başlıklarını belirlerken veya tasarlarken bu birbirine bağlı fiziksel değişkenleri değerlendirmelidir:
1.-Doğrusal Olmayan Basınç--Akış-İlişkisi
Bir nozulun akış hızı (Q) ile çalışma basıncı (P) arasındaki ilişki doğrusal değildir. Bunun yerine karekök orantılılık kuralına göre çalışır. Matematiksel denklem şu şekildedir:

- Mühendislik Paketi:Belirli bir nozulun akış hızını (Q) iki katına çıkarmanız gerekiyorsa, pompa basıncını iki katına çıkarmak yeterli değildir. Çalışma manifoldu basıncını 4 kat arttırmalısınız.
2. Konu Standartları (En Yaygın Tedarik Tuzağı)
İş parçacığı uyumsuzluğu, uluslararası B2B ekipman yenilemelerinde en sık karşılaşılan hatalardan biridir. Her zaman manifoldunuzun hangi standarda ihtiyaç duyduğunu doğrulayın:
- BSPT (R / Rc):55 derecelik konik boru dişi. Bu, Avrupa ve Asya endüstriyel pazarlarında hakim standarttır ve mükemmel mekanik sızdırmazlık sunar.
- NPT:60 derecelik Amerikan standardında konik boru dişi. Öncelikle Kuzey Amerika pazarlarında kullanılır; BSPT iş parçacıklarıyla yapısal olarak uyumsuzdur.
- G (BSPP):Sızdırmazlık için elastomerik bir O-halka veya rondela gerektiren 55 derecelik düz/paralel boru dişi.

3. Damlacık Boyutu (Atomizasyon Performansı)
Genellikle Sauter Ortalama Çapı (SMD) olarak ölçülür.
Küçük deliklerle birleştirilmiş yüksek basınç, sıvıyı ultra-ince mikron-seviyesindeki parçacıklara (örneğin, 10 - 50 μm) ayırır; bu, ani buharlaştırma, soğutma ve nemlendirme için idealdir.
Düşük basınç, büyük deliklerle birleştiğinde milimetrik-ölçekte kaba damlacıklar üretir; bu da rüzgarın sürüklenmesini önler ve yüksek-hacimli açık yıkama için idealdir.
Endüstriyel Nozullar için Malzeme Seçim Matrisi
Doğru hammaddenin seçilmesi, aşırı aşınma veya kimyasal koşullar altında sprey bileşeninizin çalışma ömrünü doğrudan belirler.
|
Malzeme Kodu |
Malzeme Adı |
Temel Güçlü Yönler |
Tipik Endüstriyel Ortamlar |
|
SS304 / SS316 |
304/316 Paslanmaz Çelik |
Yüksek basınç eşiği, mükemmel genel aşınma indeksi ve güçlü pas direnci. |
Genel endüstriyel yıkama, gıda işleme ve kimyasal püskürtme sistemleri. |
|
BR / Pirinç |
Pirinç |
Mükemmel işlenebilirlik, rekabetçi fiyatlandırma ve eşit ısı transferi. |
Yağlama manifoldları, yangın söndürme ve-aşındırıcı olmayan suyla durulama. |
|
PP / PVC |
Polipropilen / Polivinil Klorür |
Kimyasal asit/baz korozyonuna karşı tam bağışıklık, hafif ve ekonomiktir. |
PCB aşındırma/geliştirme hatları, elektrokaplama asit yıkama ve fosfatlama tankları. |
|
PVDF |
Poliviniliden Florür |
Ultra-yüksek saflıkta plastik, güçlü asitlere karşı olağanüstü direnç ve 140 dereceye kadar ısıya dayanıklıdır. |
Yarı iletken ıslak-tezgah temizleme, kimyasal dağıtım döngüleri ve otomotiv E-kaplama hatları. |
|
TC / Seramik |
Tungsten Karbür / Seramik Gömlekler |
Aşırı erozyon ve aşınma direnci; servis ömrü paslanmaz çeliği onlarca kez aşabilir. |
Kömür hazırlama tesisleri, çamur püskürtme ve aşındırıcı FGD soğurucu döngüleri. |
Özet: Doğru Seçime Doğru İlk Adımlarınız
1. Amaçlanan Uygulama ve Çalışma Ortamı (örneğin, kimyasal fırçalama, yüzey bitirme, üflemeli-kurutma veya sisli nemlendirme)
2. Akışkan/Gaz Özellikleri (Özgül ağırlık, viskozite, askıda katı madde varlığı, pH değeri, çalışma sıcaklığı)
3. Manifold Arayüzü Teknik Özellikleri (örneğin, 1/4" BSPT Erkek veya 1,5" boru çapı klips bağlantısı)
4. Pompa/Üfleyici Performans Zarfları (Nozul başlığında mevcut çalışma basıncı ve toplam sistem akış kapasitesi)
Endüstriyel püskürtme sistemlerinin uzman üreticisi olarak kapsamlı dijital bileşen veritabanları tutuyoruz ve hızlı özel mühendislik seçenekleri sunuyoruz.
Sıkça Sorulan Sorular (SSS) - Mühendislik ve Tedarik Desteği
S1: BSPT, NPT ve G (BSPP) iş parçacıkları arasındaki fark nedir ve bunlar karıştırılabilir mi?
C: Hayır, ciddi sızıntı riski veya dişlere zarar vermeden karıştırılamazlar. BSPT (İngiliz Standart Boru Koniği / R veya Rc), 55 derecelik bir diş açısına sahiptir ve koniktir. Avrupa, Asya ve Çin anakarasında baskın standarttır. NPT (Ulusal Boru Koniği), 60 derecelik bir diş açısına sahiptir ve aynı zamanda koniktir. Yalnızca Kuzey Amerika'da kullanılır. NPT ve BSPT'nin karıştırılması çapraz-diş açmaya neden olacaktır.G (BSPP / İngiliz Standart Boru Paralel), 55 derecelik açıya sahip düz/paralel bir diştir. Diş girişimi yoluyla sızdırmazlık sağlayan konik dişlerin aksine, G dişlerinin sızdırmazlık sağlamak için elastomerik bir pul, düz conta veya O-halkası kullanması gerekir.
S2: Basınç düştüğünde nozulumun püskürtme açısı neden daralıyor?
C: Nozül püskürtme açıları belirli karşılaştırma basınçlarında kalibre edilir (sıvı nozullar için tipik olarak 3 bar / 40 psi). Püskürtme açıları, yüzey geriliminin üstesinden gelmek ve belirtilen desen şeklini oluşturmak için sıvı hızına ve kinetik enerjiye dayanır. Çalışma basıncınız minimum eşiğin altına düştüğünde (örn. 1 bar'ın altında), akışkanın tamamen dışarı fırlayacak veya girdap yapacak hızı yoktur, bu da püskürtme açısının çökmesine veya büyük ölçüde daralmasına neden olur. Daima üreticinin minimum çalışma basıncı değerini kontrol edin.
S3: Kurutma uygulamaları için standart basınçlı hava nozulları yerine ne zaman Hava Bıçağı seçmeliyim?
C: Düz, sürekli veya geniş yüzey alanlarını (geniş metal levhalar, konveyör şişe sıraları veya büyük PCB panoları gibi) kurutmanız gerektiğinde bir Hava Bıçağı seçin. Hava bıçakları, suyu anında kesen sürekli, kesintisiz, yüksek-hızlı bir "hava perdesi" sağlar. Derin kör deliklerden, dar girintilerden veya düz doğrusal hava taramasının ulaşamadığı oldukça karmaşık, düzensiz 3D geometrik şekillerden suyu veya döküntüleri püskürtmeniz gerektiğinde ayrı hava nozullarını seçin.
S4: Endüstriyel nozullar ne sıklıkla kontrol edilmeli veya değiştirilmelidir?
C: Aşınma tamamen sıvıya ve basınca bağlı olduğundan sabit bir zaman çizelgesi yoktur. Bununla birlikte, bir nozülün arızalanması için gözle görülür şekilde kırık görünmesine gerek yoktur. Standart bir temel kural, akış hızı aynı basınçtaki katalog değerine göre %10 veya daha fazla arttığında nozülü değiştirmektir. %10'luk bir artış, hassas deliğin aşındığını gösterir; bu da püskürtme modelinin bütünlüğünü önemli ölçüde bozar, darbe gücünüzü azaltır ve pahalı kimyasalların veya suyun önemli ölçüde israfına neden olur.


